

Најчесто поставувани прашања
ЧЕСТО ПОСТАВУВАНИ ПРАШАЊА
Дефектите на трифазните асинхрони мотори генерално можат да се поделат на два дела: електрични дефекти и механички дефекти.
Механичките дефекти вклучуваат: неправилно димензионирани или оштетени лежишта, ракави на лежишта, капачиња за масло, крајни капачиња, вентилатори, седишта и други делови, како и абење на деловите од вратилото. Електричните дефекти главно вклучуваат: кршење на намотките на статорот и роторот, помеѓу навивките (фазата), кон земјата итн.
Статорот и роторот се направени од меѓусебно изолирани силиконски челични лимови и се дел од магнетното коло на моторот. Оштетувањата и деформацијата на јадрата на статорот и роторот се главно предизвикани од следниве аспекти.
(1) Прекумерно абење на лежиштата или лоша склопување, што резултира со триење на статорот и роторот, предизвикувајќи оштетување на површината на јадрото, што пак предизвикува краток спој помеѓу деловите од силиконски челик, зголемувајќи го губитокот на железо на моторот, предизвикувајќи превисока температура на моторот, кога се нанесува фина турпија и други алатки за отстранување на брусницата, се отстранува кратка врска на деловите од силиконски челик, се чисти, а потоа се премачкува со изолациона боја, се загрева и се суши.
(2) Површината на железното јадро е 'рѓосана поради влага и други причини, треба да се полира со шмиргла, да се исчисти и да се премачка со изолациона боја.
(3) Јадрото или забите се изгорени поради високата топлина што се создава со заземјување на намотката. Алатка како што е длето или стругалката може да се користи за отстранување на стопениот материјал и сушење со изолациона боја.
(4) Комбинацијата помеѓу јадрото и основата на машината е лабава, а оригиналните завртки за позиционирање може да се затегнат. Ако завртките за позиционирање откажат, повторно издупчете ги дупките за позиционирање и со удирање на основата на машината, затегнете ги завртките за позиционирање.
Кога на тркалачкиот лежиште нема масло, ќе се слушне коскен звук. Ако се слушне дисконтинуиран звук на демнење, може да станува збор за руптура на челичниот прстен на лежиштето. Ако лежиштето е измешано со песок и други остатоци или деловите на лежиштето се малку абени, ќе се произведе мал шум. Проверете по расклопувањето: прво проверете го тркалачкиот дел на лежиштето, внатрешноста и надворешноста на челичниот прстен за оштетувања, 'рѓа, лузни итн. Потоа стиснете го внатрешниот прстен на лежиштето со раката и израмнете го лежиштето, притиснете го надворешниот челичен прстен со другата рака, ако лежиштето е добро, надворешниот челичен прстен треба да се ротира непречено, без вибрации и очигледно заглавување при ротацијата, без регресија на надворешниот челичен прстен по запирањето, во спротивно лежиштето повеќе не може да се користи. Левата рака е заглавена во надворешниот прстен, а десната рака го стиснува внатрешниот челичен прстен, притискајте на сила во сите правци, ако се чувствувате многу лабаво при туркање, тоа е сериозно абење.
Поправка на дефекти на површината на лежиштето, 'рѓавите дамки може да се отстранат со шмиргла 00, а потоа да се исчистат со бензин; пукнатините во лежиштето, скршени се однатре и однадвор или лежиштето е прекумерно абено, треба да се заменат со нови лежишта. При замена на ново лежиште, користете ист тип на лежиште како и оригиналното. Чистење на лежиштето и полнење гориво.
Процес на чистење на лежиштата: прво изгребете го отпадното масло од површината на челичната топка; избришете го преостанатото отпадно масло со памучна крпа; потоа потопете го лежиштето во бензин и истријте ја челичната топка со четка; потоа исплакнете го лежиштето во чист бензин; конечно ставете го лежиштето на хартија за да испари бензинот и да се исуши.
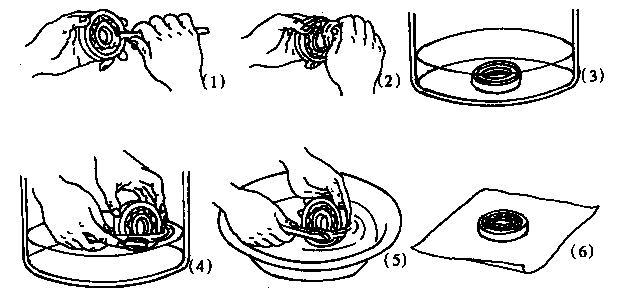
Процес на подмачкување на лежишта: При избор на маст за тркалачки лежишта, главно се земаат предвид условите за работа на лежиштето, како што се употребата на околината (влажна или сува), работната температура и брзината на моторот. Капацитетот на маста не треба да надминува 2/3 од волуменот на комората на лежиштето.
Кога додавате масло за подмачкување во лежиштето, маслото треба да се исцеди од едната страна на лежиштето, а потоа вишокот масло треба нежно да се изгребе со прст, сè додека маслото не може да се додаде додека не може рамномерно да ја запечати челичната топка. Кога додавате масло за подмачкување во капакот на лежиштето, не додавајте премногу, околу 60-70% е доволно.
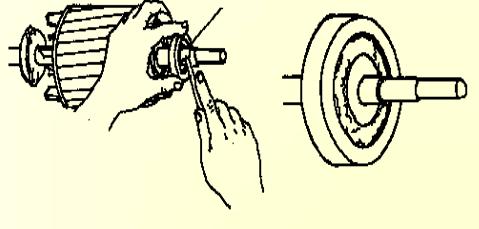
(1) свиткување на вратилото, ако свиокот не е голем, може да се поправи со брусење на дијаметарот на вратилото, метод на лизгачки прстен; ако свиокот е поголем од 0,2 mm, вратилото може да се стави под преса, при корекција на притисокот на свиткување со истрел, корегирана површина на вратилото со струг за сечење и брусење; како што е преголемо свиткување, треба да се замени со ново вратило.
(2) Абење на вратот на вратилото Абењето на вратот на вратилото не е многу, може да биде во вратот на слој од хромирана позлата, а потоа брусење до потребната големина; абење повеќе, може да биде во вратот на шалче заварување, а потоа на струг сечење и брусење; ако абењето на списанието е преголемо, исто така во списанието од 2-3 мм, а потоа свртете го ракавот додека е топол поставен во списанието, а потоа свртете го до потребната големина.
Пукнатината или фрактурата на вратилото, длабочината на попречната пукнатина на вратилото, не надминува 10%-15% од дијаметарот на вратилото, надолжните пукнатини не надминуваат 10% од должината на вратилото, може да се санираат со метод на преклопување на заварување, а потоа фино стружење до потребната големина. Доколку пукнатината во вратилото е посериозна, потребна е нова вратило.
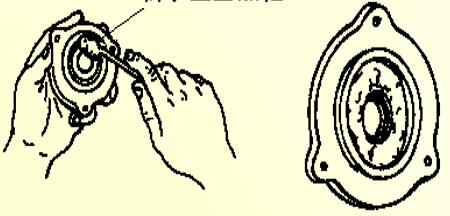
Доколку има пукнатини во куќиштето и крајниот капак, тие треба да се поправат со заварување со преклопување. Доколку зазорот на отворот на лежиштето е преголем, што предизвикува премногу лабав капак на крајот на лежиштето, ѕидот на отворот на лежиштето може рамномерно да се изренда со помош на перфоратор, а потоа лежиштето може да се стави во крајниот капак, а за мотори со поголема моќност, потребната големина на лежиштето може да се обработи и со вметнување или позлатување.
Основата за инсталација на моторот не е рамна. Израмнете ја основата на моторот и цврсто прицврстете ја откако ќе ја израмните темелите.
Опремата не е концентрична со приклучокот на моторот. Повторно коригирајте ја концентричноста.
Роторот на моторот не е избалансиран. Статичко или динамичко балансирање на роторот.
Ременската макара или спојката се неурамнотежени. Балансирање на калибрацијата на макарата или спојката.
Свиткана глава на вратило на роторот или ексцентрична макара. Исправете го вратилото на роторот, исправете ја макарата, а потоа наместете го комплетот за повторно вртење.
Неправилно поврзување на намотката на статорот, локален краток спој или заземјување, што резултира со неурамнотежена трифазна струја и предизвикување бучава.
Туѓа материја или недостаток на масло за подмачкување во лежиштето. Исчистете ги лежиштата и заменете ги со ново масло за 1/2-1/3 од комората на лежиштето.
Лабаво поместување помеѓу статорот и куќиштето или јадрото на роторот и вратилото на роторот. Проверете ја состојбата на абење на спојувањето, повторно заварување, обработка.
Лажно триење на статорот и роторот. Пронајдете ја највисоката точка на јадрото на железото, обработка на мелење.
Електромагнетен шум за време на работата на моторот. Тешко се отстранува со поправка.
| Класа на изолација | Температура (℃) |
| Класа на изолација | Температура (℃) |
| Y A E B | 90 105 120 130 | F H C | 155 180 >180 |
① низок вискозитет, висока содржина на цврсти материи и леснотија на потопување.
② брзо стврднување, силно сврзување и еластичност.
③Високи електрични својства, отпорност на топлина, отпорност на влага и хемиска стабилност.
a) Растојанието помеѓу вратилото и плочките е премалко.
б) Мал отвор за меурче за масло и недоволно довод на масло.
в) висока температура на маслото за подмачкување.
г) Повреда од истражување на плочки на вратило.
д) слаб поврат на маслото и недоволно внесување масло.